 您當前的位置是:
平口鉗常見的使用誤區有哪些?
在日常加工中,許多操作者容易忽視裝夾前的基礎準備工作。鉗口、底面以及工件接觸面上若殘留鐵屑、油污或毛刺,會導致工件無法完全貼合基準面,加工后極易出現尺寸偏差或表面高低不平。此外,部分人員誤以為“看起來挺直就行”,在安裝平口鉗時未使用百分表對固定鉗口進行直線度找正。這種未校準的行為會導致鉗口與機床X/Y軸不平行,使得銑出的面產生傾斜,嚴重影響加工精度。
盲目追求大力夾緊與施力不當
“夾得越緊越穩”是平口鉗使用中最典型的認知誤區。過度使用加力桿死擰手柄,不僅容易導致薄壁件或軟質材料發生彈性變形,甚至在卸夾后出現回彈報廢;還會加速鉗口絲杠和導軌的磨損。正確的做法是采用“兩段式夾緊法”,先輕推工件靠緊鉗口,再用適度手腕力量鎖緊。對于精密件,可先輕夾后用銅棒輕敲工件調整位置,確保基準面貼實后再最終鎖緊,避免在夾緊狀態下強行移動工件導致表面擦傷。
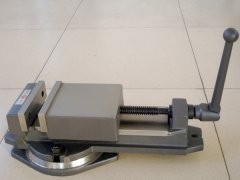
混用鉗口材質與忽視工件特性
不同材質的工件需要匹配不同的夾持策略。若使用淬火鋼等硬質鉗口直接夾持鋁、銅等軟材料,極易在工件表面留下壓痕或造成打滑。遇到已精加工面或軟質材料時,必須使用軟鉗口(如銅鉗口、尼龍鉗口)或在接觸面墊入軟銅皮進行隔離保護。此外,對于非規則形狀或圓柱形工件,直接夾持容易造成滾動或壓傷,應借助V型塊、角度墊鐵等輔助工具進行定位,確保受力均勻。
錯誤規劃夾持高度與受力方向
工件伸出鉗口的高度若過高,會在切削過程中產生懸臂效應,極易引發震刀、讓刀甚至工件翻轉。通常工件高出鉗口5-10mm即可,若需加工較深部位,應使用平行墊鐵墊高。同時,在銑削加工時,必須考慮主切削力的方向,確保切削力朝向固定鉗口,利用機床自身的剛性來抵抗切削力。若忽視動態載荷,切削力方向背離固定鉗口,工件很容易被拉離定位面,導致加工報廢或打刀事故。
缺乏動態維護與切屑清理
加工過程中,鐵屑堆積在鉗口與工件之間會造成局部壓強劇增,不僅會壓出凹坑,還會導致工件墊高變形。因此,必須定期使用毛刷或壓縮空氣清理切屑,特別是在深槽加工時更應引起重視。此外,平口鉗的絲杠和導軌若長期缺乏潤滑或混入異物,會導致傳動不暢、夾緊力衰減。操作者應定期清潔并涂抹高粘附性潤滑脂,檢查鉗口磨損情況,確保平口鉗長期保持穩定的夾持精度。