 您當(dāng)前的位置是:
平口鉗選的時(shí)候要注意哪些細(xì)節(jié)?
選購(gòu)平口鉗時(shí),首先需要評(píng)估日常加工工件的尺寸范圍。鉗口寬度是衡量平口鉗規(guī)格的核心指標(biāo),常見(jiàn)的規(guī)格有100mm、125mm、160mm等,需根據(jù)常用工件的大小進(jìn)行合理匹配。同時(shí),最大開(kāi)度必須留有余量,通常建議大于工件高度加上至少20mm的安全空間。若經(jīng)常處理大型非標(biāo)工件,則需專(zhuān)門(mén)挑選大開(kāi)口型號(hào)的平口鉗,避免因開(kāi)口不足導(dǎo)致強(qiáng)行夾持而損壞設(shè)備。
關(guān)注材質(zhì)強(qiáng)度與鉗口硬度
平口鉗的耐用性直接取決于其本體材質(zhì)和鉗口硬度。對(duì)于需要承受重切削的加工場(chǎng)景,建議優(yōu)先選擇整體鑄鐵底座配合淬硬鉗口鑲塊的結(jié)構(gòu),這類(lèi)平口鉗剛性強(qiáng),不易發(fā)生彈性變形。同時(shí),需確認(rèn)鉗口的硬度指標(biāo),高硬度能有效提升耐磨性,防止在長(zhǎng)期夾持硬物時(shí)出現(xiàn)鉗口咬合痕跡或磨損。若工作環(huán)境潮濕或具有腐蝕性,則應(yīng)關(guān)注表面處理工藝或選擇不銹鋼材質(zhì)的產(chǎn)品。
檢驗(yàn)重復(fù)定位精度與平行度
精密加工對(duì)夾具的精度要求極高。在挑選時(shí),不能僅看廠家標(biāo)注的非標(biāo)稱(chēng)值,應(yīng)關(guān)注其實(shí)際的重復(fù)定位精度,精密級(jí)平口鉗的重復(fù)定位精度通常應(yīng)控制在0.008mm至0.01mm以內(nèi)。此外,必須檢查固定鉗口與活動(dòng)鉗口的平行度,以及鉗身導(dǎo)軌上平面對(duì)底平面的平行度。可以使用游標(biāo)卡尺或千分尺等量具,實(shí)測(cè)鉗口邊緣是否光滑平整、開(kāi)口是否對(duì)稱(chēng),以確保夾持受力均勻。
評(píng)估夾緊力與防翹起設(shè)計(jì)
夾緊力的大小決定了工件在加工過(guò)程中是否會(huì)發(fā)生位移。手動(dòng)平口鉗的夾緊力通常在1.5kN至4.5kN之間,而液壓或氣動(dòng)型則能達(dá)到更高的數(shù)值。在進(jìn)行端面銑削等容易產(chǎn)生向上切削力的工序時(shí),應(yīng)重點(diǎn)考察平口鉗是否具備防翹設(shè)計(jì)。帶有側(cè)壓板橫向鎖定結(jié)構(gòu)或鉗口內(nèi)側(cè)設(shè)有加強(qiáng)筋的平口鉗,能有效抵抗應(yīng)力集中,防止薄壁件或鋁板在加工時(shí)發(fā)生上翹變形。
確認(rèn)機(jī)床接口兼容性與安裝方式
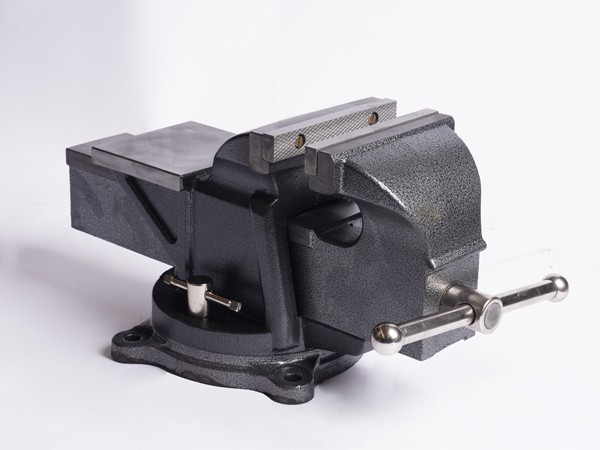
平口鉗必須與機(jī)床工作臺(tái)完美適配才能發(fā)揮作用。選購(gòu)前需確認(rèn)底座T型槽的規(guī)格(如12mm、14mm或18mm)與機(jī)床工作臺(tái)的標(biāo)準(zhǔn)槽寬一致。對(duì)于需要頻繁換產(chǎn)的加工場(chǎng)景,可以選擇帶有定位鍵槽或支持快換模塊的型號(hào),這能大幅縮短裝夾時(shí)間。若工件形狀特殊,還需考慮平口鉗是否支持360度旋轉(zhuǎn)或多角度傾斜安裝,以滿足復(fù)雜工序的需求。
檢查絲杠傳動(dòng)與手柄操作體驗(yàn)
絲杠的傳動(dòng)順暢度直接影響操作的舒適性和夾持的穩(wěn)定性。選購(gòu)時(shí)應(yīng)手動(dòng)旋轉(zhuǎn)手柄,感受絲杠螺母的配合是否緊密、有無(wú)卡頓或松動(dòng)現(xiàn)象。過(guò)松的鉸鏈會(huì)導(dǎo)致夾持不穩(wěn),而過(guò)硬的彈簧則會(huì)影響操作手感。此外,手柄的設(shè)計(jì)應(yīng)符合人體工程學(xué),帶有防滑橡膠包裹或塑料涂層的手柄能在潮濕環(huán)境下提供更好的握持力,減少長(zhǎng)時(shí)間操作帶來(lái)的手部疲勞。