 您當前的位置是:
平口鉗夾持力怎么樣?適合哪些工件加工
平口鉗作為機械加工中應用廣泛的通用夾具,其夾持性能與適用范圍直接關系到工件的加工質量與生產效率。合理評估其夾持力表現,并精準匹配適用的工件類型,是保障加工精度與操作安全的基礎。
夾持力表現與性能特點
平口鉗的夾持力主要取決于其驅動方式與結構設計。手動平口鉗通過絲杠螺母機構傳遞人力,夾持力通常在1.5至4.5kN之間,適合常規切削;而液壓或氣動驅動的平口鉗夾持力可達3至12kN,且受力更為均勻穩定。在精密加工中,優質平口鉗的重復定位精度可控制在0.008mm以內,能夠保證多次裝夾的一致性。需要注意的是,平口鉗的夾持力存在上限,在面對重切削或深孔加工等產生巨大切削力的工況時,若夾持力不足可能導致工件位移或振動,此時需考慮更高剛性的夾具方案。
適用工件的形狀與尺寸
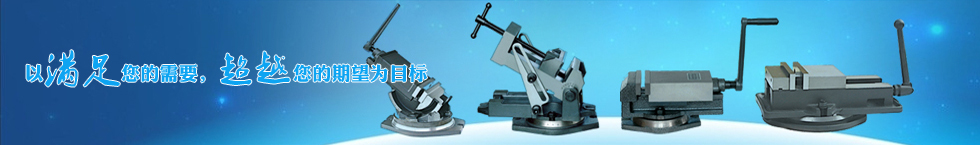
平口鉗的結構特性決定了其最適合夾持具有平行平面的規則形狀工件,如長方體、正方形及平行四邊形等。這類工件能夠與鉗口實現大面積貼合,確保夾持力均勻分布。對于中小型矩形或方形工件(如鋼板、鋁塊),平口鉗是加工平面、臺階、鍵槽及孔系的理想選擇。通常要求工件高度不超過鉗口高度的三分之二,且寬度應小于鉗口寬度,以保證夾持的穩定性與安全性。
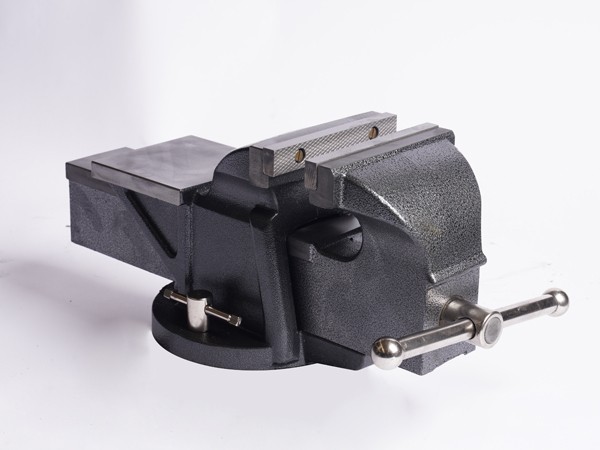
高精度與批量加工場景
在需要較高加工精度的場景中,平口鉗憑借其夾持力均勻、調整靈活的特點表現出色。它廣泛應用于精密機械零件、模具鑲塊及電子元件的加工,能夠確保工件在銑削、磨削過程中的位置穩定。對于小批量、多品種的生產模式,平口鉗無需針對特定工件設計專用工裝,隨取隨用,大幅縮短了生產準備時間。而精密組合平口鉗還可成組使用,進一步提升多件裝夾的效率與一致性。
特殊材質與薄壁件處理
針對不同材質的工件,平口鉗的夾持策略需相應調整。對于鋁、銅、塑料等軟質材料,直接夾持容易留下壓痕或導致變形,此時應使用銅皮、橡膠墊或專用的軟鉗口進行防護。對于薄壁件或剛性較差的工件,需嚴格控制夾緊力的大小,必要時在工件內部或薄弱部位增加輔助支撐,避免因夾持力集中而產生彈性變形,影響加工后的尺寸精度。
使用限制與注意事項
盡管平口鉗通用性強,但其應用也存在一定局限。不規則形狀、圓柱形或超大尺寸的工件難以直接夾持,需借助V型塊、墊鐵或專用夾具輔助。此外,在高溫或強腐蝕環境下,平口鉗的材料性能可能受到影響,需采取相應的防護措施。在實際操作中,應確保工件底面與平行墊鐵或工作臺貼合緊密,夾持前清理接觸面的切屑與毛刺,以保證定位準確與夾持可靠。