 您當(dāng)前的位置是:
平口鉗精度檢測方法 不用專業(yè)工具也能做
如果沒有百分表、千分表等專業(yè)測量工具,您依然可以通過以下幾種“土辦法”和“經(jīng)驗(yàn)法”來快速評估平口鉗的精度狀況:
利用工件進(jìn)行“透光與貼合”測試
鉗口平行度檢測:找一塊加工面平整的長方形鐵塊(或平行墊鐵)夾在平口鉗中間。夾緊后,用手輕輕推拉工件的兩端,檢查是否有明顯的晃動或間隙。如果一端松動,說明兩鉗口不平行。
鉗口垂直度檢測:將一把精度較好的角尺(或直角鐵塊)的垂直邊緊貼固定鉗口,水平邊放在工作臺面上。從側(cè)面觀察角尺與鉗口之間是否有透光縫隙。如果沒有專業(yè)工具,肉眼觀察縫隙大小也能判斷垂直度是否嚴(yán)重超差。
底面平整度檢測:將平口鉗倒置在平整的機(jī)床工作臺或大理石平臺上,用手按壓鉗身四個(gè)角,看是否有“蹺蹺板”式的晃動。如果晃動明顯,說明鉗身底面磨損或不平。
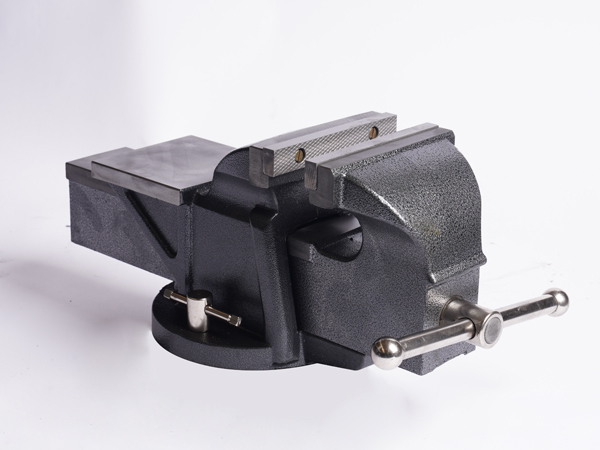
通過“加工試件”反推精度
這是機(jī)加工中常用的無儀器驗(yàn)證法:
銑/刨正方形試塊:夾持一塊方形工件,加工完一個(gè)面后,松開平口鉗(不要移動工件位置),將工件旋轉(zhuǎn)90度重新夾緊,再加工相鄰的面。用角尺測量加工出來的兩個(gè)面是否絕對垂直。如果存在明顯夾角,說明平口鉗的固定鉗口或?qū)к壘却嬖趩栴}。
觀察表面壓痕與振紋:如果在正常夾緊力下,工件表面依然出現(xiàn)嚴(yán)重的鉗口壓痕,或者加工時(shí)產(chǎn)生明顯的振紋,這通常意味著鉗口磨損嚴(yán)重、導(dǎo)軌間隙過大,導(dǎo)致夾持力不均或剛性下降。
依靠“手感”與“目視”排查
絲杠順滑度測試:空載搖動平口鉗手柄,感受絲杠轉(zhuǎn)動是否順暢。如果在某個(gè)位置出現(xiàn)卡頓、跳動或異常阻力,說明絲杠螺紋磨損或?qū)к墐?nèi)有鐵屑、雜質(zhì)。
外觀磨損檢查:目視檢查鉗口齒面是否被磨平、崩缺,或者導(dǎo)軌滑動面是否有明顯的劃痕和臺階狀磨損。磨損嚴(yán)重的鉗口會導(dǎo)致夾持時(shí)工件發(fā)生傾斜。
精度提醒:
以上方法僅適用于日常快速點(diǎn)檢或排查明顯故障。對于精密加工,肉眼和手感無法量化誤差(例如0.01mm的垂直度偏差肉眼極難察覺)。如果通過上述方法發(fā)現(xiàn)平口鉗存在異常,建議及時(shí)聯(lián)系專業(yè)人員進(jìn)行維修,或使用百分表進(jìn)行精確找正。